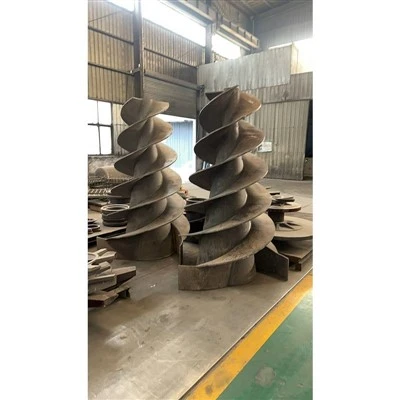
تضمین کیفیت ریختهگریهای فولادی صنعتی یک چالش چند وجهی است که نیازمند یک رویکرد جامع است. من به عنوان یک تامین کننده قابل اعتماد ریخته گری های فولادی، نقش مهمی را که ریخته گری با کیفیت بالا در صنایع مختلف ایفا می کند، درک می کنم. در این وبلاگ، من برخی از استراتژیها و شیوههای کلیدی را که برای تضمین کیفیت بالای محصولات خود اجرا میکنیم، به اشتراک میگذارم.
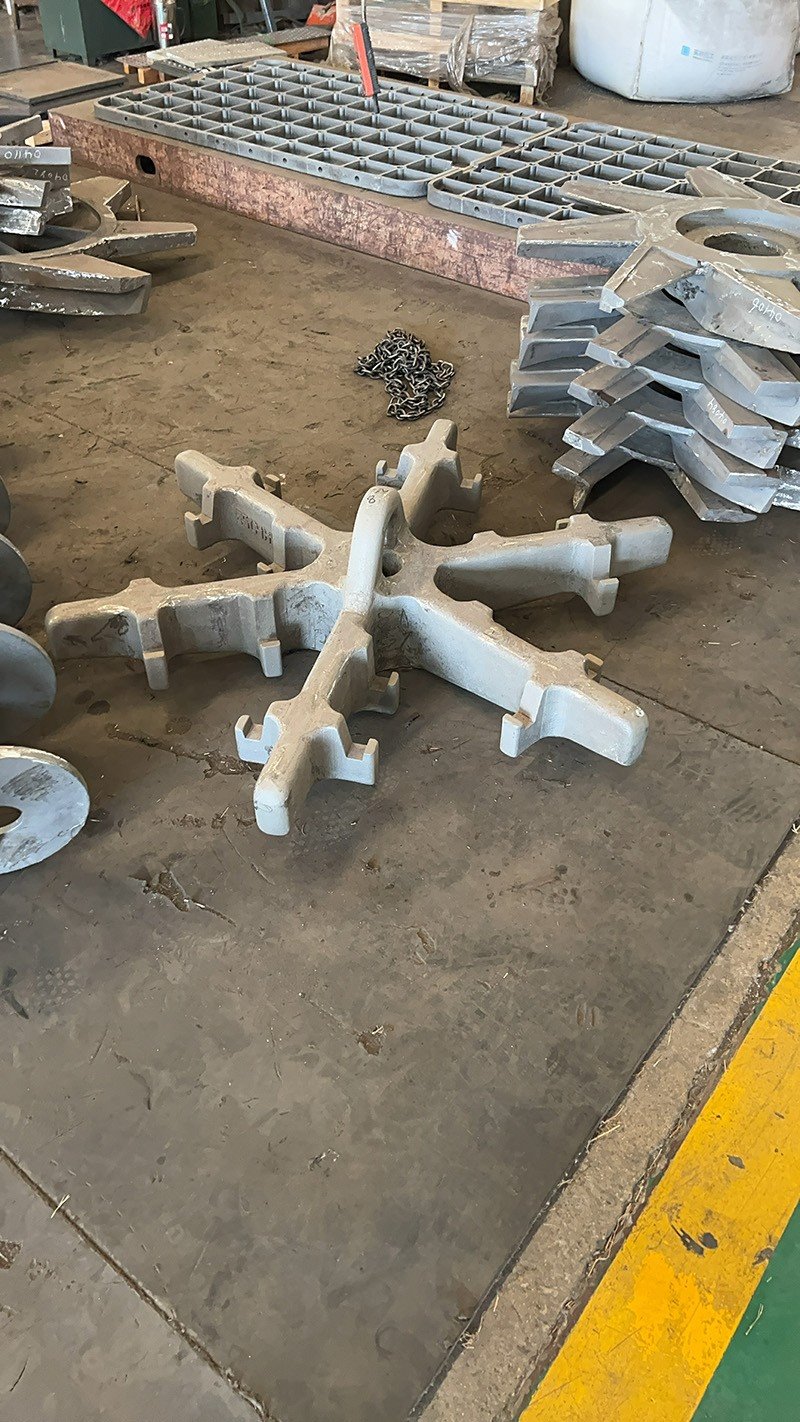

1. انتخاب مواد خام
اساس ریخته گری های فولادی با کیفیت بالا در انتخاب دقیق مواد خام نهفته است. ما فولاد خود را از تامین کنندگان معتبری تهیه می کنیم که استانداردهای کنترل کیفیت دقیق را رعایت می کنند. قبل از پذیرش هر دسته ای از فولاد خام، ما بازرسی های کامل را انجام می دهیم. آنالیز ترکیبات شیمیایی یکی از روش های اولیه است. با استفاده از تجهیزات پیشرفته طیفسنجی میتوان درصد عناصری مانند کربن، سیلیکون، منگنز، گوگرد و فسفر در فولاد را به دقت تعیین کرد. این عناصر تاثیر قابل توجهی بر خواص مکانیکی ریخته گری نهایی دارند. به عنوان مثال، محتوای کربن مناسب می تواند استحکام و سختی فولاد را افزایش دهد، در حالی که گوگرد بیش از حد می تواند شکل پذیری و جوش پذیری آن را کاهش دهد.
ما علاوه بر ترکیب شیمیایی، خواص فیزیکی فولاد خام مانند چگالی، اندازه دانه و همگنی آن را نیز ارزیابی می کنیم. ساختار دانه یکنواخت برای اطمینان از خواص مکانیکی ثابت در سراسر ریخته گری بسیار مهم است. ما هر گونه مواد خامی را که معیارهای کیفی سختگیرانه ما را برآورده نمی کند رد می کنیم، زیرا استفاده از مواد زیر استاندارد می تواند منجر به نقص ریخته گری شود و کیفیت کلی محصول را به خطر بیندازد.
2. فناوری ریخته گری پیشرفته
استفاده از فناوری های پیشرفته ریخته گری برای تولید ریخته گری فولادی با کیفیت بالا ضروری است. بسته به نیازهای خاص محصول، از روش های جدید ریخته گری مانند ریخته گری سرمایه گذاری و ریخته گری شن و ماسه استفاده می کنیم.
ریخته گری سرمایه گذاری، همچنین به عنوان ریخته گری موم گم شده نیز شناخته می شود، یک فرآیند ریخته گری دقیق است که به ما امکان می دهد ریخته گری های فولادی پیچیده و دقیق با دقت ابعادی بالا ایجاد کنیم. در این فرآیند ابتدا یک الگوی مومی ایجاد می شود که سپس با پوسته سرامیکی پوشانده می شود. پس از سفت شدن پوسته سرامیکی، موم ذوب می شود و حفره ای به شکل ریخته گری مورد نظر باقی می ماند. سپس فولاد مذاب داخل حفره ریخته می شود و پس از جامد شدن، پوسته سرامیکی خارج می شود. این روش به ویژه برای تولید قطعات ریخته گری با اندازه های کوچک تا متوسط با هندسه های پیچیده، مانند پره های توربین و ایمپلنت های پزشکی مناسب است.
از سوی دیگر، ریختهگری با شن و ماسه، روشی سنتیتر است، اما همچنان پرکاربرد است. برای تولید ریخته گری های فولادی با اندازه های بزرگ با اشکال نسبتاً ساده مناسب است. در ریخته گری شن و ماسه، یک قالب ماسه ای با بسته بندی ماسه در اطراف یک الگو ایجاد می شود. سپس الگوی برداشته می شود و حفره ای در قالب ماسه باقی می ماند. فولاد مذاب داخل حفره ریخته می شود و پس از انجماد، قالب ماسه شکسته می شود تا ریخته گری بازیابی شود. ما به طور مداوم فرآیند ریختهگری شن و ماسه خود را با استفاده از شن و ماسه با کیفیت بالا و تکنیکهای قالبگیری پیشرفته برای بهبود سطح و دقت ابعادی ریختهگریها بهینه میکنیم.
3. کنترل کیفیت در طول فرآیند ریخته گری
کنترل کیفیت یک فرآیند مداوم است که از لحظه ورود مواد اولیه به تاسیسات ما شروع می شود و در کل فرآیند ریخته گری ادامه می یابد. ما یک تیم کنترل کیفیت اختصاصی داریم که بر هر مرحله از فرآیند ریخته گری نظارت می کند تا اطمینان حاصل شود که تمام عملیات مطابق با استانداردهای تعیین شده انجام می شود.
در طول فرآیند ذوب، ما از نزدیک دما و ترکیب فولاد مذاب را زیر نظر داریم. حفظ دمای مناسب برای اطمینان از سیالیت مناسب فولاد مذاب و جلوگیری از عیوب مانند بسته شدن سرد و عدم اجرای صحیح بسیار مهم است. ما از پیرومترها برای اندازه گیری دقیق دمای فولاد مذاب استفاده می کنیم و فرآیند گرمایش را بر این اساس تنظیم می کنیم.
در مرحله قالب گیری ابعاد و کیفیت قالب ها را بررسی می کنیم. هر گونه نقص در قالب، مانند ترک یا سطوح ناهموار، می تواند منجر به عیوب ریخته گری شود. همچنین اطمینان حاصل می کنیم که قالب ها به درستی تهویه می شوند تا امکان خروج گازها در طول فرآیند ریخته گری فراهم شود که به جلوگیری از تخلخل در قطعات ریخته گری کمک می کند.
هنگام ریختن فولاد مذاب در قالب ها، سرعت و فشار ریختن را کنترل می کنیم تا از پر شدن صاف و یکنواخت قالب ها اطمینان حاصل کنیم. پس از اینکه قطعات ریخته گری جامد شدند، آزمایش های غیر مخرب (NDT) را برای تشخیص هر گونه نقص داخلی انجام می دهیم. روش های متداول NDT شامل تست اولتراسونیک، تست رادیوگرافی و تست ذرات مغناطیسی است. تست اولتراسونیک از امواج صوتی با فرکانس بالا برای تشخیص عیوب داخلی مانند ترک ها و حفره ها استفاده می کند. آزمایش رادیوگرافی، مانند آزمایش اشعه ایکس یا گاما، می تواند تصاویر دقیقی از ساختار داخلی قطعات ریخته گری ارائه دهد. آزمایش ذرات مغناطیسی برای تشخیص عیوب سطحی و نزدیک به سطح در مواد فرومغناطیسی استفاده می شود.
4. عملیات حرارتی و تکمیل
عملیات حرارتی گام مهمی در تولید ریختهگریهای فولادی صنعتی است زیرا میتواند خواص مکانیکی ریختهگریها را به میزان قابل توجهی بهبود بخشد. پس از ریختهگری، ریختهگریهای فولادی ممکن است دارای تنشهای پسماند و ریزساختار ناهموار باشند. فرآیندهای عملیات حرارتی مانند بازپخت، کوئنچ و تمپر میتوانند تنشهای باقیمانده را کاهش داده، ساختار دانهها را اصلاح کنند و استحکام، سختی و چقرمگی قطعات ریختهگری را افزایش دهند.
ما با دقت پارامترهای عملیات حرارتی مناسب را بر اساس نوع فولاد و الزامات خاص ریخته گری انتخاب می کنیم. به عنوان مثال، بازپخت اغلب برای نرم کردن فولاد و بهبود ماشینکاری آن استفاده می شود، در حالی که می توان از کوئنچ و تمپر برای دستیابی به استحکام و سختی بالا استفاده کرد.
پس از عملیات حرارتی، قطعات ریخته گری تحت عملیات تکمیلی قرار می گیرند تا کیفیت سطح و دقت ابعادی آنها بهبود یابد. عملیات ماشینکاری مانند تراشکاری، فرز و سنگ زنی برای حذف هر گونه مواد اضافی و دستیابی به ابعاد مورد نظر استفاده می شود. فرآیندهای تکمیل سطح مانند شات بلاست، رنگ آمیزی و آبکاری را می توان برای بهبود مقاومت در برابر خوردگی و ظاهر قطعات ریخته گری به کار برد.
5. تست محصول و صدور گواهینامه
قبل از ارسال ریختهگریهای فولادی به مشتریان خود، آزمایش جامع محصول را انجام میدهیم تا اطمینان حاصل کنیم که آنها تمام الزامات مشخص شده را برآورده میکنند. علاوه بر آزمایش های غیر مخرب ذکر شده در بالا، ما آزمایش های مکانیکی مانند تست کشش، تست سختی و تست ضربه را نیز انجام می دهیم. تست کشش استحکام و شکل پذیری قطعات ریخته گری را با اعمال نیروی کششی تا زمانی که نمونه شکسته شود، اندازه گیری می کند. تست سختی مقاومت قطعات ریخته گری در برابر فرورفتگی را تعیین می کند که شاخص مهمی از مقاومت سایشی آنها است. تست ضربه توانایی قطعات ریخته گری را برای تحمل بارهای ناگهانی ارزیابی می کند.
ما همچنین گواهینامه های مربوطه را برای محصولات خود دریافت می کنیم تا کیفیت و مطابقت آنها با استانداردهای بین المللی را نشان دهیم. گواهینامه هایی مانند ISO 9001:2015 که یک استاندارد سیستم مدیریت کیفیت است و استانداردهای ASTM که به طور گسترده در صنعت فولاد شناخته شده است، به مشتریان ما اطمینان می دهد که محصولات ما با بالاترین استانداردهای کیفیت مطابقت دارند.
ریخته گری تخصصی فولاد
ما طیف گسترده ای از ریخته گری های تخصصی فولاد را برای پاسخگویی به نیازهای متنوع مشتریان خود ارائه می دهیم. برای کاربردهایی که مقاومت در برابر خوردگی بسیار مهم است، ما ارائه می دهیمریخته گری فولادی مقاوم در برابر خوردگی. این ریختهگریها از آلیاژهای فولادی مخصوص ساخته میشوند که حاوی عناصری مانند کروم، نیکل و مولیبدن هستند که یک لایه اکسید محافظ روی سطح ریختهگری تشکیل میدهند و از خوردگی جلوگیری میکنند.
برای کاربردهای با دمای بالا، ماریخته گری فولادی مقاوم در برابر درجه حرارت بالایک انتخاب ایده آل هستند این ریخته گری ها برای حفظ استحکام و یکپارچگی خود در دماهای بالا طراحی شده اند و برای استفاده در صنایعی مانند تولید برق، هوافضا و خودروسازی مناسب هستند.
در کاربردهایی که مقاومت در برابر سایش یک نیاز کلیدی است، ماریخته گری مقاوم در برابر سایشارائه عملکرد عالی این ریختهگریها از آلیاژهای فولادی با محتوای کربن و آلیاژ بالا ساخته شدهاند که سختی و مقاومت در برابر سایش بالایی دارند.
نتیجه گیری
اطمینان از کیفیت ریختهگریهای فولادی صنعتی مستلزم ترکیبی از انتخاب دقیق مواد خام، فناوری ریختهگری پیشرفته، کنترل کیفیت دقیق، عملیات حرارتی مناسب و آزمایش جامع محصول است. به عنوان یک تامین کننده، ما متعهد هستیم که به مشتریان خود ریخته گری فولادی با کیفیت بالا را ارائه دهیم که نیازهای خاص آنها را برآورده کند. در صورت نیاز به ریخته گری صنعتی فولاد از شما دعوت می کنیم برای تهیه و بحث بیشتر با ما تماس بگیرید. تیم کارشناسان ما با کمال میل شما را در یافتن بهترین راه حل برای نیازهایتان یاری می کنند.
مراجع
- کمیته راهنمای ASM. (2008). ASM Handbook Volume 15: Casting. ASM International.
- Kalpakjian, S., & Schmid, SR (2009). مهندسی ساخت و فناوری. پیرسون پرنتیس هال.
- کمیته کتاب فلزات. (1990). کتاب راهنمای فلزات جلد 5: تمیز کردن سطح، تکمیل و پوشش. ASM International.